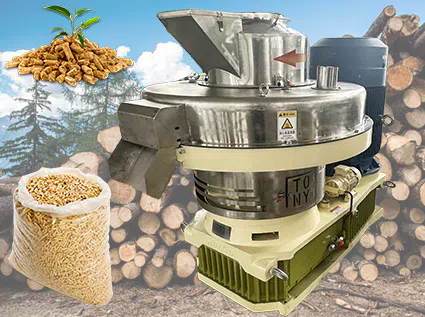
ხის პელეტების წისქვილიგამოიყენეთ ხის ნარჩენები ან ნახერხი საწვავის პელეტების წარმოებისთვის — ჩვეულებრივ ღეროსებრი ფორმის — რომლებიც შესაფერისია საყოფაცხოვრებო პირობებში, მცირე და საშუალო სიმძლავრის ელექტროსადგურებსა და ქვაბების ოპერაციებში გამოსაყენებლად. თუმცა, ზოგიერთ მომხმარებელს შეიძლება შეექმნას ისეთი პრობლემები, როგორიცაა დაბალი პროდუქტიულობა ან მასალის გამოშვების სირთულე. აქ მოცემულია კონკრეტული მიზეზები და გადაწყვეტილებები:
1. ახალი რგოლისებრი ფილის გამოყენებისას, პირველ რიგში შეამოწმეთ, რომ ფილის შეკუმშვის კოეფიციენტი შეესაბამება დამუშავებულ ნედლეულს.
ზედმეტად მაღალი შეკუმშვის კოეფიციენტი ქმნის მაღალ წინააღმდეგობას ფხვნილის ფილის ხვრელებში გავლისას, რაც იწვევს ზედმეტად მყარ პელეტებს და დაბალ პროდუქტიულობას; პირიქით, ზედმეტად დაბალი კოეფიციენტი ხელს უშლის პელეტების სწორად ფორმირებას. აუცილებელია სწორი შეკუმშვის კოეფიციენტის შერჩევა და ფილის შიდა ხვრელების სიგლუვისა და თავად ფილის სიმრგვალის შემოწმება. დაბალი ხარისხის ფილები — რომლებიც ხასიათდება უხეში შიდა ხვრელებით ან სიმრგვალის ნაკლებობით — იწვევს მაღალ წინააღმდეგობას გამოშვებისას, რაც იწვევს უხეშ პელეტებს, რთულ გამოშვებას და შემცირებულ პროდუქტიულობას; ამიტომ, მაღალი ხარისხის რგოლისებრი ფილები აუცილებელია.
2. თუ რგოლისებრი ფილა უკვე გარკვეული დროის განმავლობაში გამოიყენება, შეამოწმეთ შიდა კედლის კონუსური ხვრელები და საწნეხი ლილვაკები ცვეთაზე.
თუ ცვეთა მძიმეა, რგოლისებრი ფილა შეიძლება აღდგეს კონუსური ხვრელების ხელახალი დამუშავებით, ხოლო გაცვეთილი საწნეხი ლილვაკები უნდა შეიცვალოს. რგოლისებრი ფილის კონუსური ხვრელების ცვეთა მნიშვნელოვნად მოქმედებს პროდუქტიულობაზე.
|
|
|
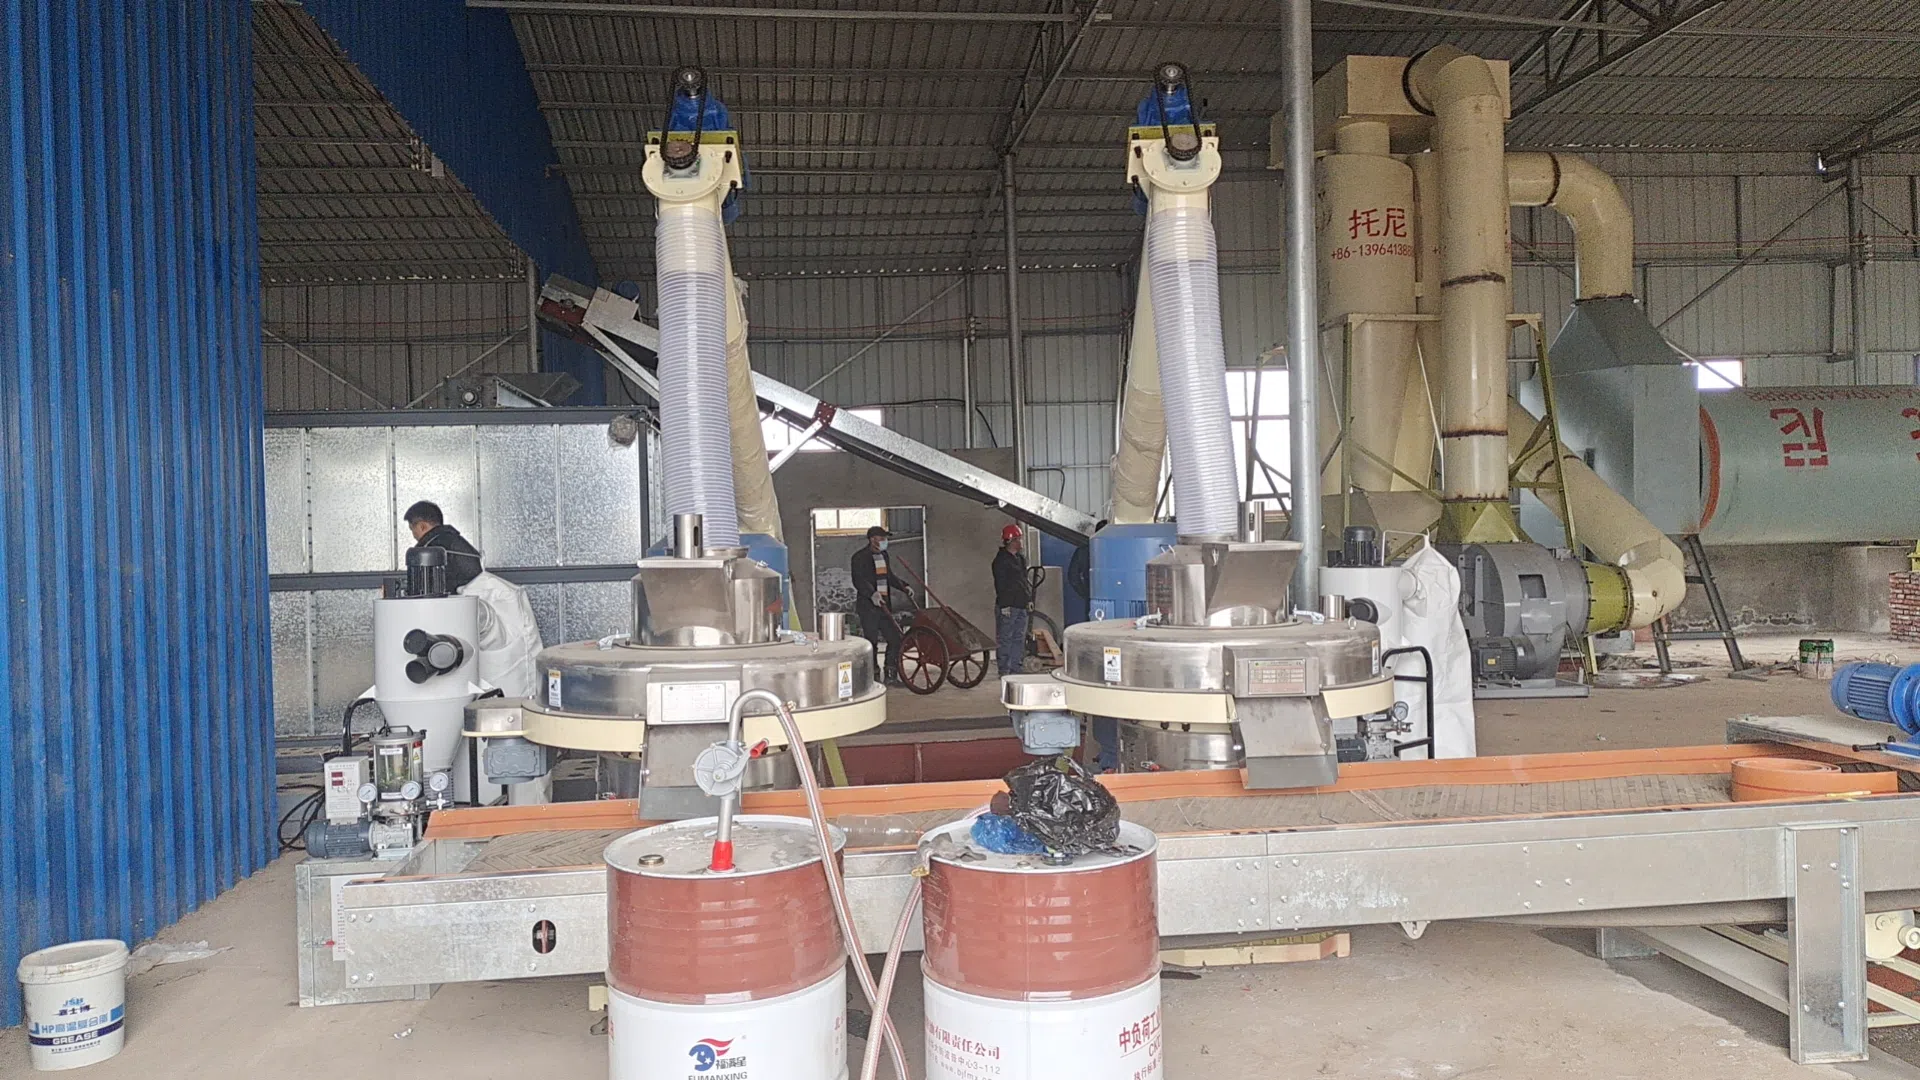
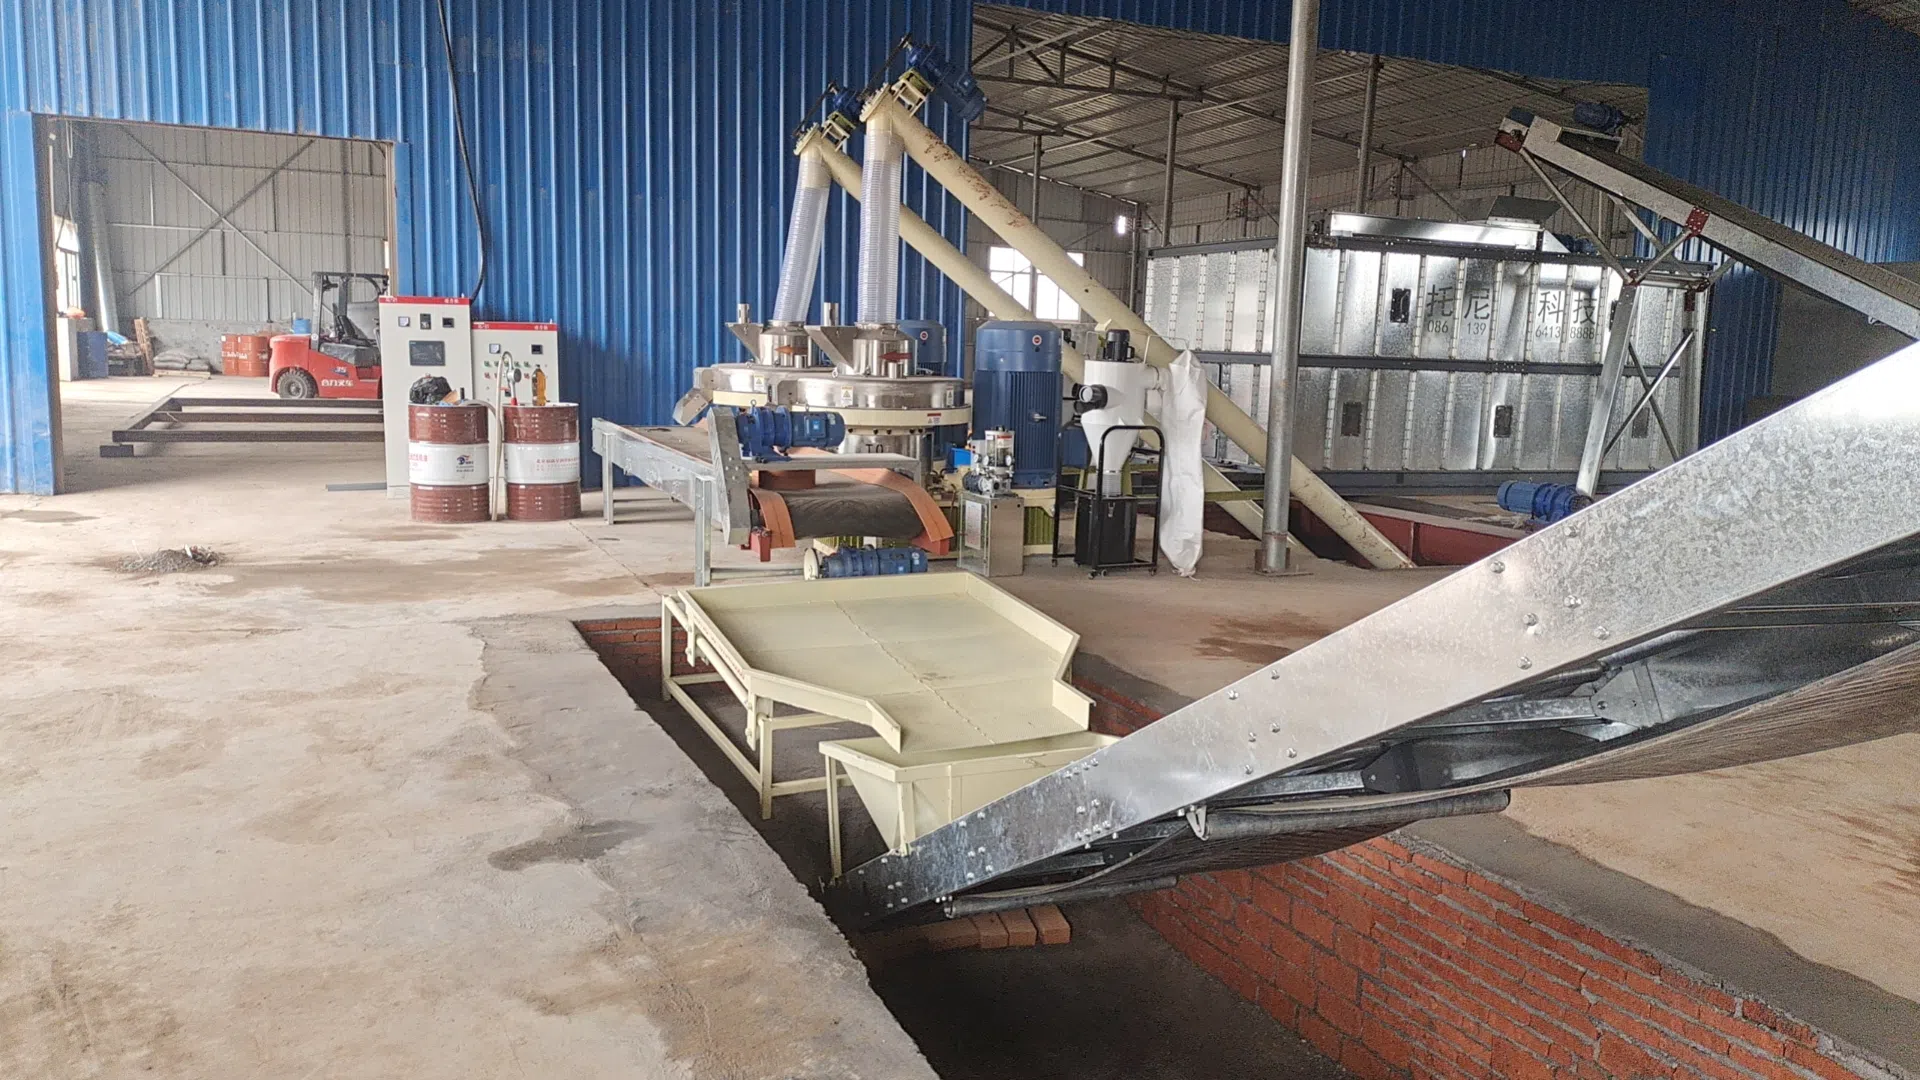
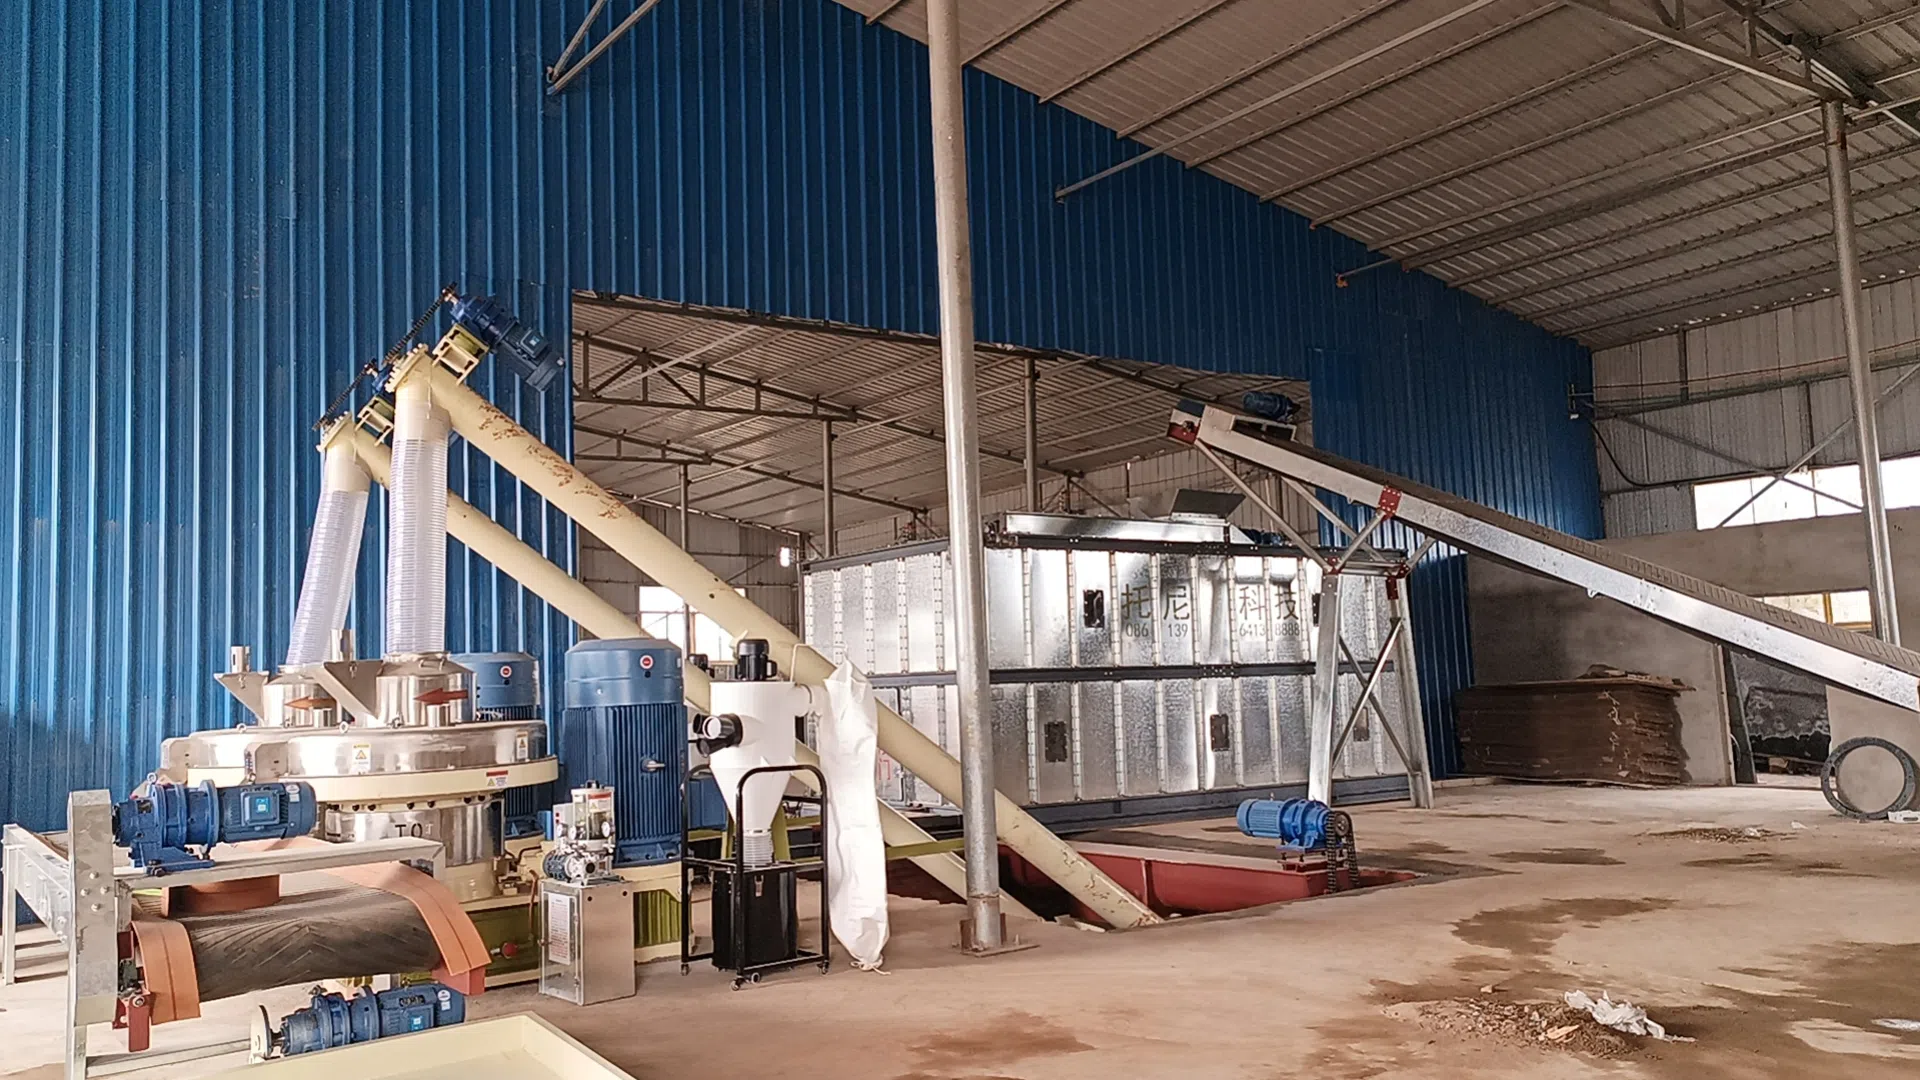
3. რგოლისებრ ფილასა და საწნეხ ლილვაკებს შორის დაშორება სწორად უნდა დარეგულირდეს.
შინაური ცხოველებისა და ფრინველების საკვების წარმოებისთვის, ჩვეულებრივ, დაახლოებით 0.5 მმ დაშორება იდეალურია. ზედმეტად მცირე დაშორება იწვევს ლილვაკების ფილაზე ხახუნს, რაც ამცირებს მისი მომსახურების ვადას, ხოლო ზედმეტად დიდი დაშორება იწვევს ლილვაკების სრიალს, რაც ამცირებს პროდუქტიულობას.
4. ყურადღება მიაქციეთ ნედლეულის კონდიცირების ხანგრძლივობასა და ხარისხს, განსაკუთრებით ტენიანობის შემცველობას მასალის აპარატში შესვლამდე.
იდეალურ შემთხვევაში, საწყისი ტენიანობის შემცველობა დაახლოებით 13%-ია; თუ ტენიანობა ზედმეტად მაღალია, კონდიცირებული მასალის ტენიანობამ შეიძლება გადააჭარბოს 20%-ს, რაც იწვევს ფილაში სრიალს და რთულ გამოშვებას.
5. შეამოწმეთ ნედლეულის განაწილება რგოლოვან ფორმაში, რათა დარწმუნდეთ, რომ ის არ გროვდება ერთ მხარეს.
თუ არათანაბარი განაწილება ხდება, დაარეგულირეთ დიდი და პატარა მიმწოდებელი საფხეკების პოზიცია, რათა უზრუნველყოთ მასალის თანაბრად განაწილება ფორმაზე. ეს ახანგრძლივებს რგოლოვანი ფორმის მომსახურების ვადას და უზრუნველყოფს მასალის უფრო გლუვ გამოშვებას. კრიტიკულად მნიშვნელოვანია მასალის ტენიანობის სწორად კონტროლი, რადგან გადაჭარბებული ტენიანობა პირდაპირ გავლენას ახდენს ხის პელეტების წარმოების მანქანის პელეტების ფორმირების სიჩქარეზე და გამომუშავებაზე. ამიტომ, მასალის ტენიანობის დონე უნდა შემოწმდეს ტენიანობის საზომით მანქანაში შესვლამდე, რათა დარწმუნდეთ, რომ ის პელეტიზაციისთვის ოპტიმალურ დიაპაზონშია. მაღალი ოპერაციული ეფექტურობისა და გამომუშავების მისაღწევად, პროცესის ყოველი ეტაპი ზუსტად უნდა იყოს მოწესრიგებული.

